
Nhìn bên ngoài, cột đèn cao áp có kết cấu khá gọn: một thân cột bằng thép, bích đế, cửa cột và phần cần dùng để lắp bộ đèn. Tuy nhiên, để những bộ phận này khớp với nhau và phù hợp với vị trí thi công, nhiều chi tiết phải được xác định ngay từ khi chuẩn bị bản vẽ.
Chiều cao cột, kiểu thân, kích thước đầu và đáy cột, vị trí cửa cột, bích đế, lỗ bulông hay kiểu cần đèn đều liên quan trực tiếp đến việc sản xuất và lắp đặt. Chỉ khi các thông tin này được thống nhất rõ ràng, xưởng mới có thể chuẩn bị vật liệu và triển khai từng công đoạn theo đúng yêu cầu của đơn hàng.
Dưới đây là trình tự cơ bản để tạo ra một bộ cột đèn cao áp, từ bản vẽ ban đầu đến khi sản phẩm được tập kết và chuyển tới công trình.
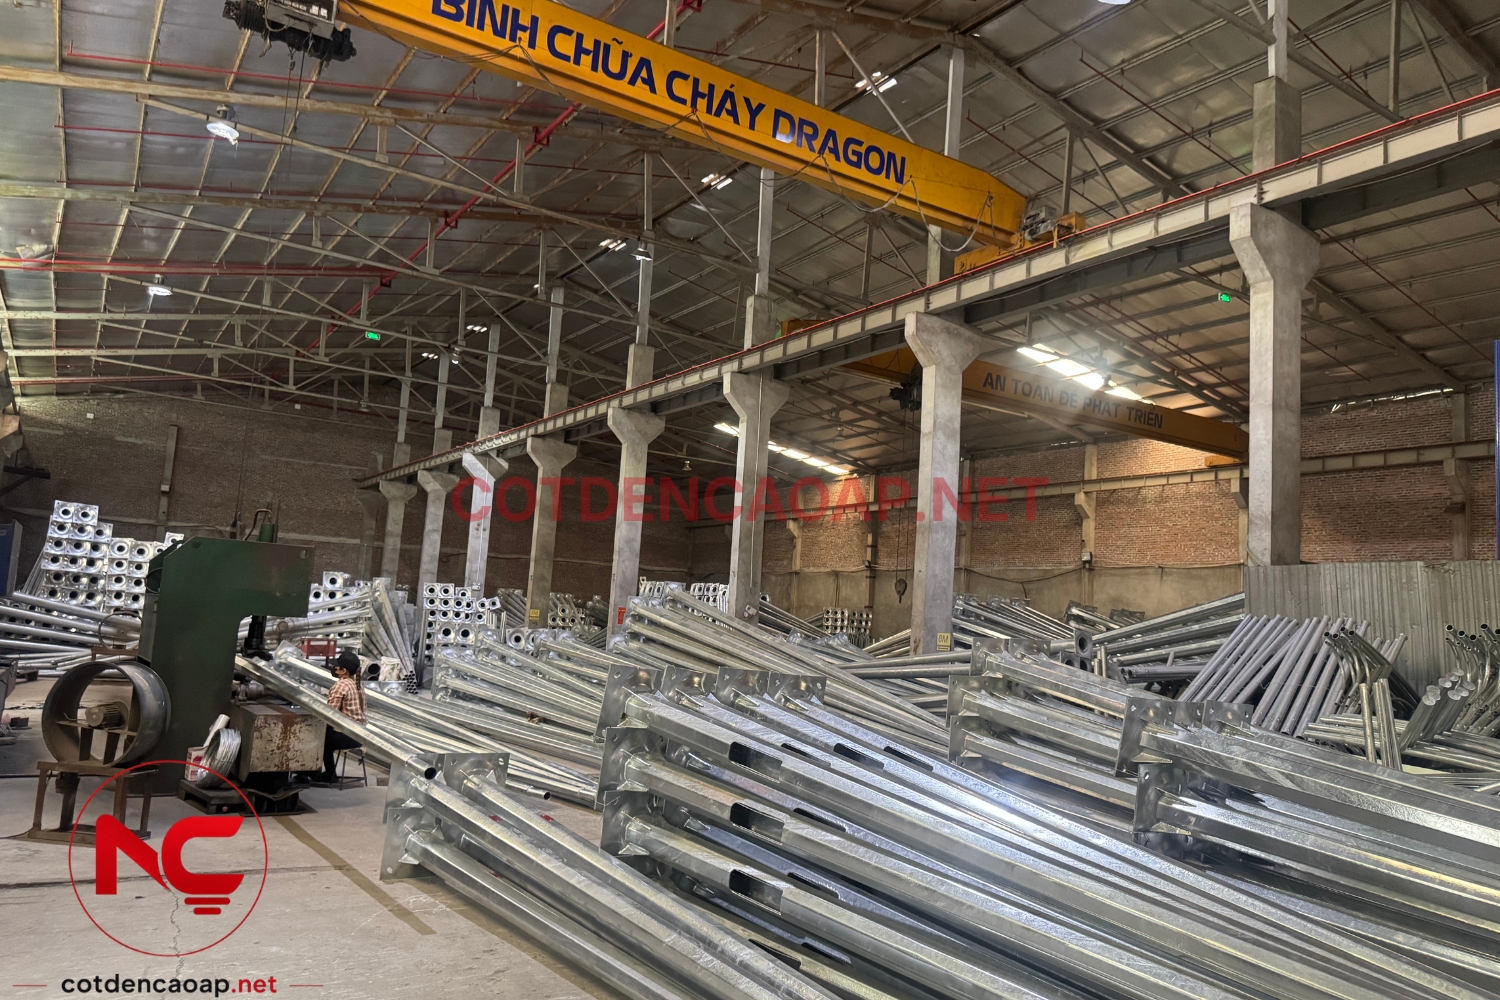
Cần xác định những gì trước khi sản xuất?
Quá trình sản xuất không bắt đầu ngay từ việc cắt thép. Trước đó, đơn vị đặt hàng và bộ phận phụ trách cần làm rõ những thông tin liên quan đến sản phẩm.
Các nội dung thường bao gồm:
- Chiều cao của cột.
- Kiểu thân tròn côn hoặc bát giác.
- Kích thước đầu cột và đáy cột.
- Kiểu cột liền cần hoặc rời cần.
- Cần đơn, cần kép hoặc kiểu cần riêng.
- Kích thước bích đế.
- Vị trí và kích thước lỗ bulông.
- Vị trí cửa cột.
- Bộ bulông móng và khung móng đi kèm.
- Phương án hoàn thiện bề mặt.
- Số lượng cần sản xuất.
- Địa điểm và tiến độ giao hàng.
Đối với các mẫu cột thông dụng, những thông tin này có thể được xác định từ quy cách sản phẩm đang cung cấp. Với đơn hàng làm riêng, khách hàng nên gửi bản vẽ kỹ thuật hoặc bản vẽ móng để các chi tiết liên quan được kiểm tra trước khi triển khai.
Các bước trong quy trình sản xuất cột đèn cao áp
Tùy kiểu cột và yêu cầu của từng công trình, số lượng công đoạn có thể thay đổi. Tuy nhiên, một thân cột thép chiếu sáng thường đi qua những bước chính dưới đây.
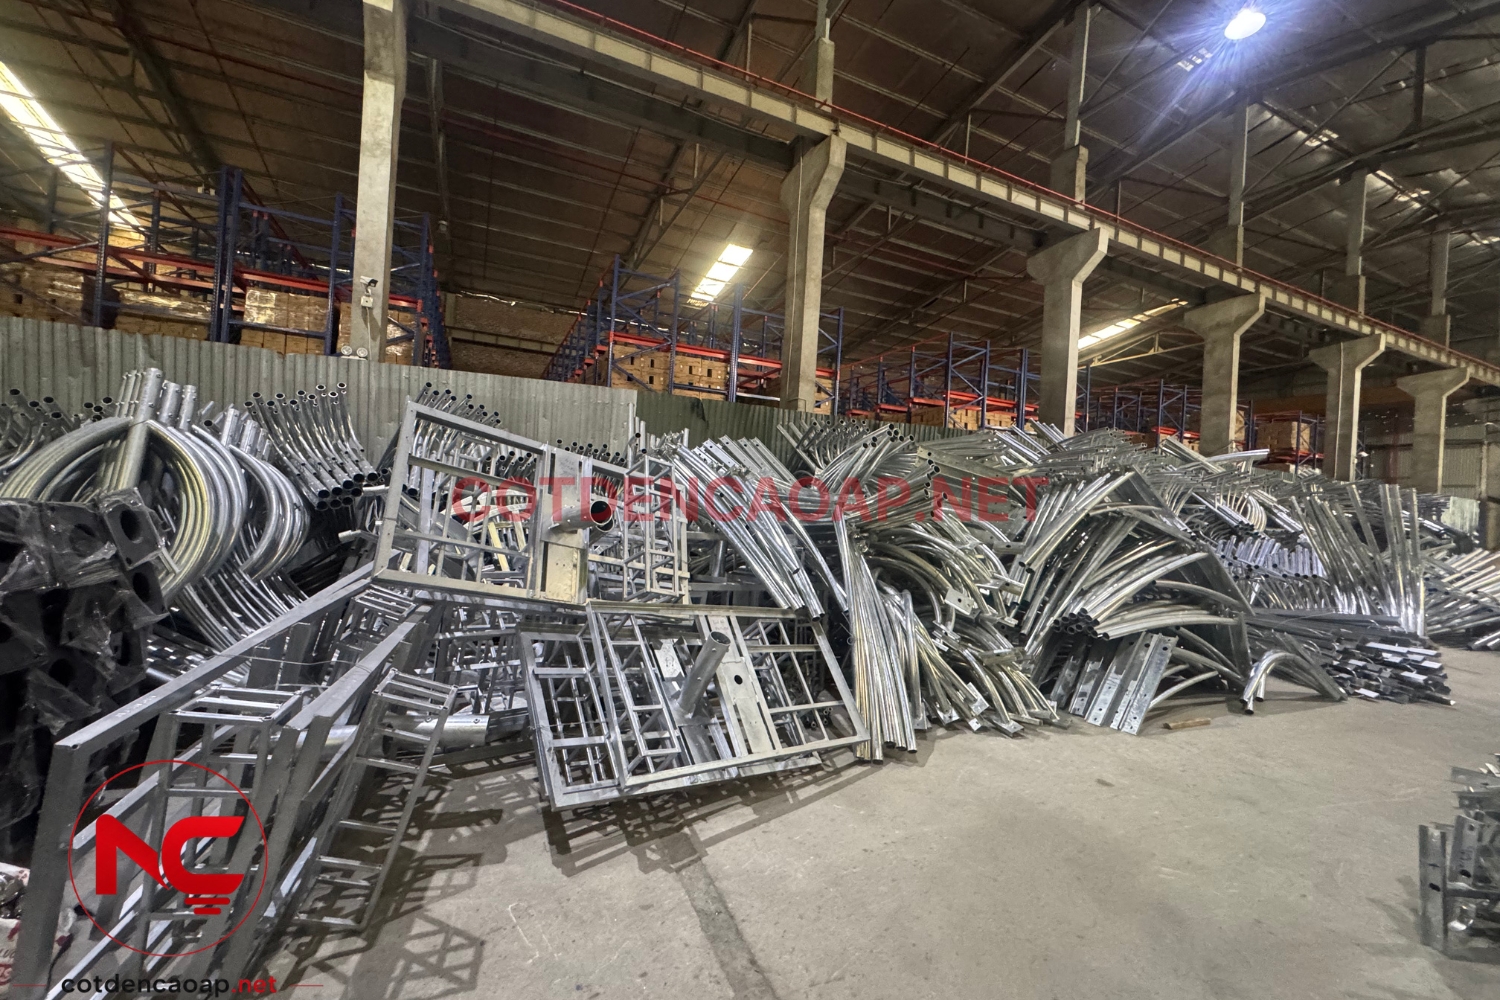
1. Tiếp nhận bản vẽ và yêu cầu của đơn hàng
Bản vẽ là cơ sở để xác định hình dáng và các kích thước cần thiết của cột. Từ bản vẽ, bộ phận phụ trách kiểm tra chiều cao, độ thu của thân cột, kích thước hai đầu, vị trí cửa cột, bích đế và phần liên kết với cần đèn.
Nếu đơn hàng đi kèm bulông móng, kích thước bích đế và vị trí lỗ bulông cần phù hợp với bộ móng dự kiến sử dụng tại công trình. Đây là nội dung cần thống nhất sớm, bởi việc thay đổi sau khi đã gia công bích đế có thể ảnh hưởng đến tiến độ sản xuất.
Với mẫu cột làm theo yêu cầu riêng, những vị trí chưa rõ trên bản vẽ sẽ được trao đổi lại trước khi chuẩn bị vật liệu.
2. Chuẩn bị vật liệu theo quy cách của thân cột
Sau khi bản vẽ được thống nhất, vật liệu dùng cho thân cột và các chi tiết liên quan được chuẩn bị theo kích thước cần gia công.
Phần thân thường được tạo từ thép tấm. Bích đế, chi tiết cửa cột, tai liên kết và các bộ phận khác được chuẩn bị riêng theo từng đơn hàng.
Ở bước này, xưởng cần phân biệt rõ vật liệu dành cho từng chiều cao và kiểu thân. Một thân cột tròn côn, cột bát giác hay mẫu cột liền cần sẽ có cách chia phôi và gia công khác nhau.
Chủng loại vật liệu và độ dày cụ thể cần căn cứ vào bản vẽ, hồ sơ kỹ thuật hoặc quy cách của sản phẩm. Không nên lựa chọn chỉ dựa trên chiều cao cột mà bỏ qua kiểu thân, kích thước và yêu cầu sử dụng.
3. Cắt phôi tạo thân cột
Thép tấm được cắt thành phôi theo kích thước đã tính toán. Với cột có thân thu nhỏ dần từ đáy lên đỉnh, phôi thường có dạng phù hợp để sau khi tạo hình sẽ hình thành độ côn của thân cột.
Đường cắt ảnh hưởng đến hình dáng và kích thước của sản phẩm ở các công đoạn sau. Vì vậy, chiều dài phôi, độ rộng tại hai đầu và đường biên cần bám theo bản vẽ.
Ngoài phôi thân cột, các chi tiết như bích đế, nắp cửa hoặc bộ phận liên kết cũng được cắt theo kích thước tương ứng. Những chi tiết này được phân loại để tránh nhầm lẫn khi nhiều mẫu cột được gia công trong cùng thời gian.
4. Tạo hình thân cột
Sau khi cắt, phôi thép được đưa sang công đoạn tạo hình. Tại đây, tấm thép phẳng dần được định hình thành thân cột tròn côn hoặc bát giác.
Với cột tròn côn, bề mặt thân sau khi hoàn thiện có dạng gần tròn và thu nhỏ dần về phía đầu cột. Cột bát giác được tạo thành từ các mặt gấp chạy dọc theo chiều cao.
Công đoạn này quyết định phần lớn hình dáng bên ngoài của thân cột. Các đường tạo hình cần chạy đều, thân không bị xoắn và hai mép phôi phải về đúng vị trí để chuẩn bị cho đường hàn dọc.
Sau khi tạo hình, thân cột được kiểm tra sơ bộ về chiều dài, hình dáng và kích thước hai đầu trước khi chuyển sang bước tiếp theo.
5. Hàn dọc thân cột
Hai mép phôi sau khi tạo hình được liên kết bằng đường hàn chạy dọc theo thân cột. Đường hàn giúp thân cột trở thành một kết cấu khép kín và giữ được hình dáng đã tạo.
Trước khi hàn, vị trí tiếp giáp cần được căn chỉnh để hạn chế tình trạng lệch mép hoặc biến dạng thân. Sau khi hàn, phần liên kết được quan sát và làm sạch để chuẩn bị cho việc gia công các chi tiết còn lại.
Đối với thân cột dài hoặc mẫu có yêu cầu riêng, việc kiểm tra độ thẳng được thực hiện sau công đoạn hàn. Nếu phát sinh biến dạng trong quá trình gia công, thân cột cần được hiệu chỉnh trước khi lắp bích đế và hoàn thiện bề mặt.
6. Gia công cửa cột
Cửa cột là vị trí phục vụ lắp đặt, đấu nối và kiểm tra các thành phần điện nằm bên trong thân cột. Vị trí cửa thường được bố trí ở phần dưới của thân, thuận tiện cho quá trình thi công và bảo trì sau này.
Kích thước và cao độ cửa cột cần thực hiện theo bản vẽ hoặc quy cách của từng mẫu. Xung quanh vị trí mở cửa có thể có các chi tiết liên kết, khung hoặc nắp che phù hợp với thiết kế sản phẩm.
Cửa cột không nên được gia công theo một kích thước chung cho mọi mẫu. Cột có chiều cao, đường kính đáy và yêu cầu lắp đặt khác nhau có thể cần vị trí hoặc kích thước cửa khác nhau.
Sau khi hoàn thành, nắp cửa cần được kiểm tra khả năng lắp vừa với vị trí đã gia công trên thân cột.
7. Gia công và liên kết bích đế
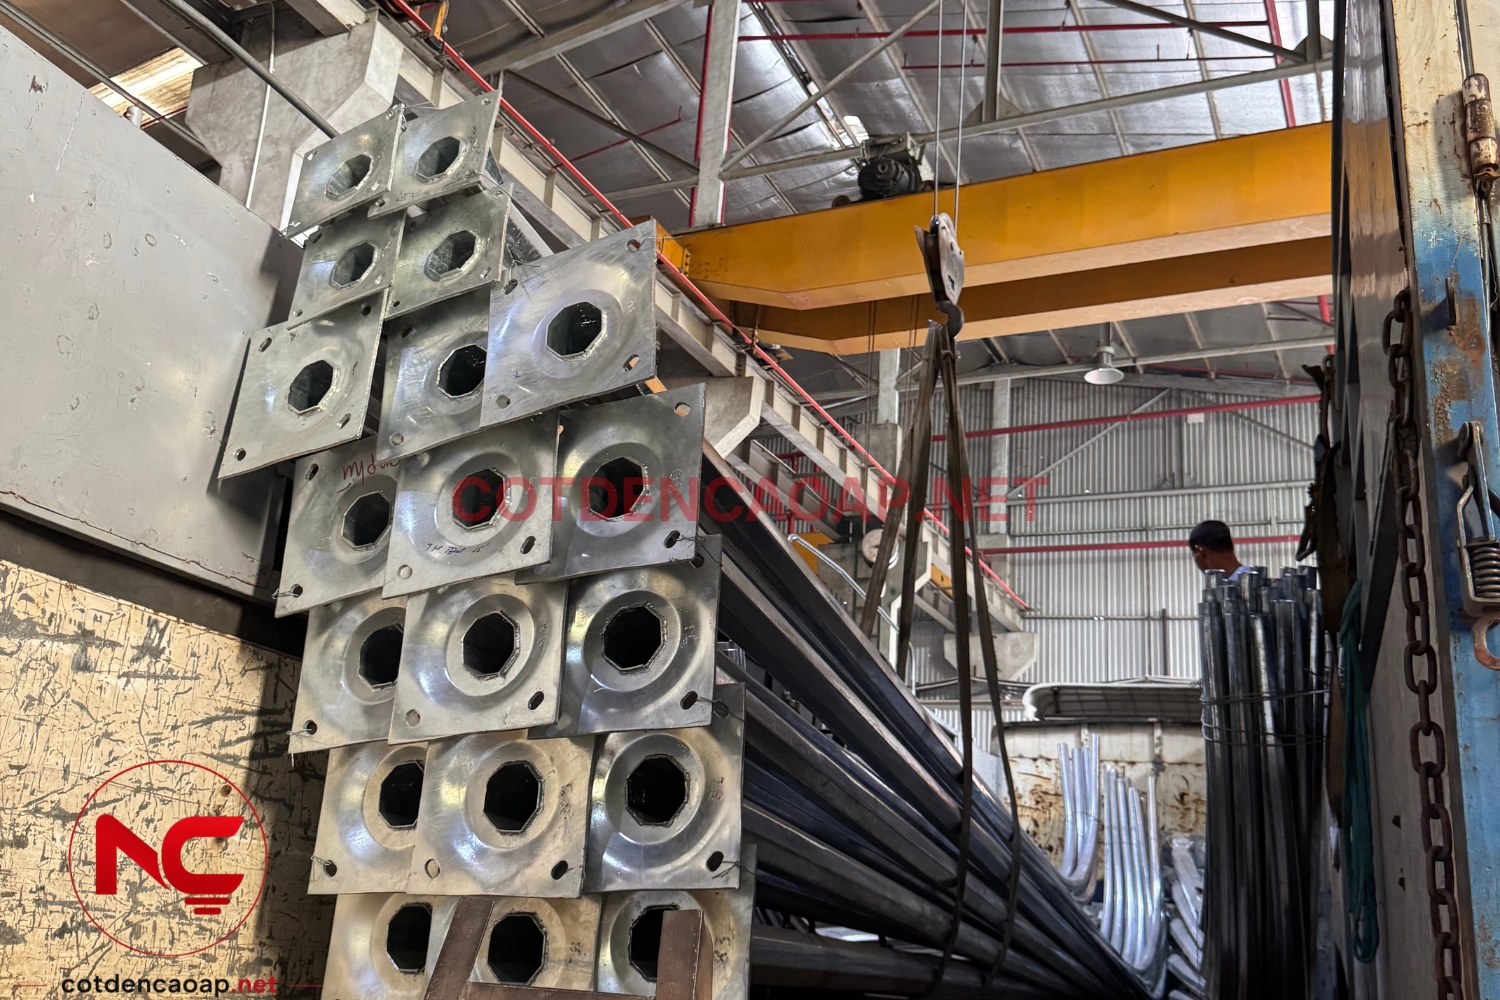
Bích đế nằm tại chân cột, tạo vị trí liên kết giữa thân cột và bộ bulông móng. Trên bích có các lỗ để lắp bulông theo kích thước và khoảng cách đã xác định.
Trước khi liên kết với thân cột, bích đế được kiểm tra về kích thước tổng thể, đường kính hoặc khoảng cách lỗ và sự phù hợp với bộ bulông móng.
Khi đặt thân cột lên bích, vị trí của hai bộ phận cần được căn chỉnh để cột không bị lệch trục. Phần tiếp giáp sau đó được hàn theo kết cấu của sản phẩm.
Với những mẫu cột có thêm chi tiết tăng cứng tại chân, các bộ phận này được thực hiện cùng giai đoạn gia công bích đế. Số lượng và hình dáng chi tiết tăng cứng phải dựa trên bản vẽ, không áp dụng giống nhau cho mọi loại cột.
8. Gia công phần đầu cột và cần đèn
Phần đầu cột được hoàn thiện theo phương án lắp bộ đèn. Sản phẩm có thể sử dụng cần đèn lắp rời, cần đơn, cần kép hoặc phần cần được tạo liền với thân cột.
Đối với cần lắp rời, kích thước phần liên kết cần phù hợp với đầu cột để thuận tiện khi lắp tại công trình. Cần đèn cũng phải đúng với số lượng, hướng lắp và kiểu bộ đèn đã lựa chọn.
Với cột liền cần, việc tạo dáng phần vươn cần được thực hiện theo bản vẽ. Chiều dài vươn, độ cao và hướng của cần ảnh hưởng trực tiếp đến hình thức tổng thể cũng như vị trí lắp bộ đèn.
Sau khi gia công, phần đầu cột và cần đèn được thử lắp hoặc đối chiếu kích thước trước khi chuyển sang xử lý bề mặt.
9. Làm sạch các vị trí gia công
Khi các chi tiết kết cấu đã hoàn thành, thân cột được làm sạch tại các vị trí hàn, mép cắt và khu vực vừa gia công.
Bước này giúp loại bỏ phần bám thừa, làm gọn các vị trí liên kết và chuẩn bị bề mặt cho công đoạn hoàn thiện tiếp theo. Những khu vực như đường hàn dọc, chân cột, bích đế, cửa cột và đầu cần được kiểm tra lại bằng quan sát.
Nếu phát hiện vị trí chưa đều hoặc còn cạnh sắc, sản phẩm cần được xử lý trước khi chuyển đi hoàn thiện bề mặt. Việc sửa chữa sau khi đã mạ hoặc sơn thường khó thực hiện hơn và có thể ảnh hưởng đến bề mặt thành phẩm.
10. Hoàn thiện bề mặt cột
Phương án hoàn thiện được lựa chọn theo loại sản phẩm và yêu cầu của đơn hàng. Cột thép sử dụng ngoài trời có thể áp dụng mạ kẽm nhúng nóng, sơn hoàn thiện hoặc phương án xử lý khác được ghi trong hồ sơ kỹ thuật.
Nếu sản phẩm được mạ kẽm nhúng nóng, thân cột và các chi tiết phải được chuẩn bị phù hợp trước khi chuyển sang công đoạn mạ. Sau khi xử lý, bề mặt được quan sát, kiểm tra tình trạng bám phủ và các vị trí cần hoàn thiện lại.
Với sản phẩm có thêm màu sơn, màu sắc và phạm vi sơn cần được thống nhất trước khi thực hiện. Không phải mọi dòng cột đều sử dụng cùng một phương án bề mặt.
Một số công đoạn mạ hoặc sơn có thể được thực hiện tại cơ sở chuyên xử lý bề mặt. Nội dung này cần được trao đổi rõ theo từng đơn hàng thay vì mặc định toàn bộ đều thực hiện tại cùng một xưởng.
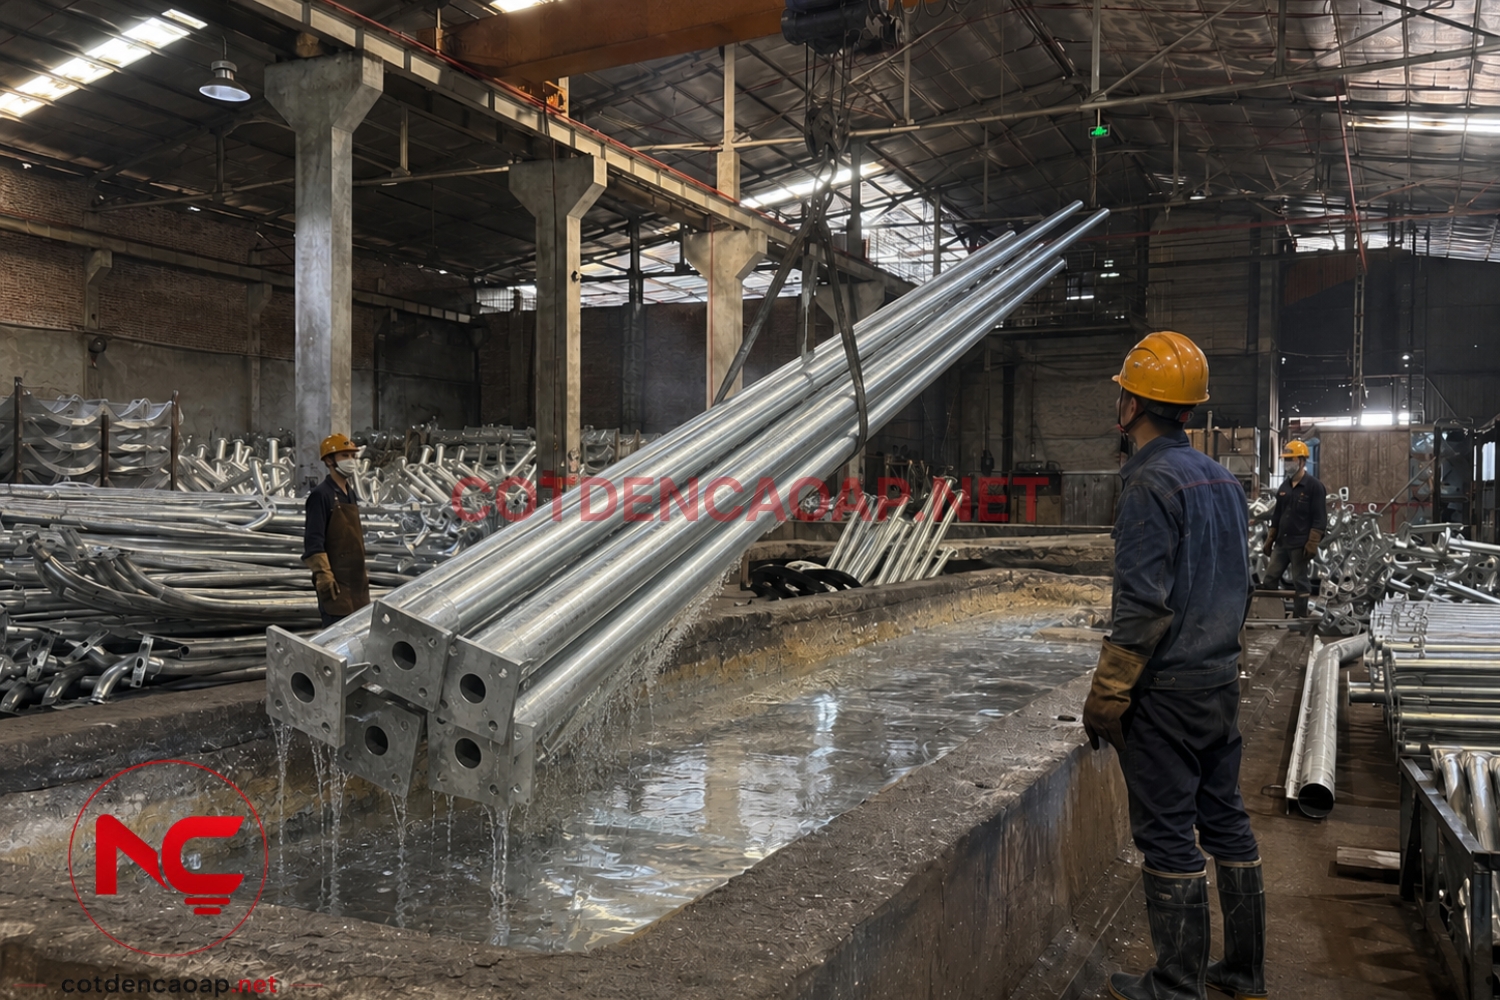
11. Kiểm tra độ thẳng và hình dáng sau hoàn thiện
Quá trình hàn và xử lý bề mặt có thể làm thân cột xuất hiện sai lệch nhất định về hình dáng. Vì vậy, sau khi hoàn thiện, cột được kiểm tra lại độ thẳng, độ thu thân và tình trạng bên ngoài.
Những vị trí dễ quan sát gồm đường chạy dọc thân, phần tiếp giáp với bích đế, đầu cột và tay cần. Với cột bát giác, các mặt và đường gấp cần duy trì tương đối đều theo chiều dài. Với cột tròn côn, thân cột cần giữ được hình dáng liên tục từ đáy lên đầu.
Nếu cần hiệu chỉnh, công việc này được thực hiện trước khi sản phẩm chuyển sang khu vực tập kết.
12. Kiểm tra thành phẩm và phụ kiện
Trước khi bàn giao, thân cột được đối chiếu với thông tin của đơn hàng. Những hạng mục thường được kiểm tra gồm:
- Chiều cao thân cột.
- Kiểu thân tròn côn hoặc bát giác.
- Kích thước đầu cột và đáy cột.
- Vị trí cửa cột.
- Nắp cửa và chi tiết liên kết.
- Hình dáng, kích thước bích đế.
- Vị trí các lỗ bulông.
- Kiểu và số lượng cần đèn.
- Tình trạng bề mặt.
- Bộ bulông móng, khung móng và phụ kiện đi kèm.
- Tổng số lượng theo đơn hàng.
Với sản phẩm làm theo bản vẽ, các kích thước quan trọng cần được đối chiếu lại với tài liệu đã thống nhất. Nếu khách hàng yêu cầu nhận ảnh thành phẩm hoặc kiểm tra tại khu vực tập kết, nội dung này nên được trao đổi trước khi giao hàng.
13. Tập kết, sắp xếp và vận chuyển
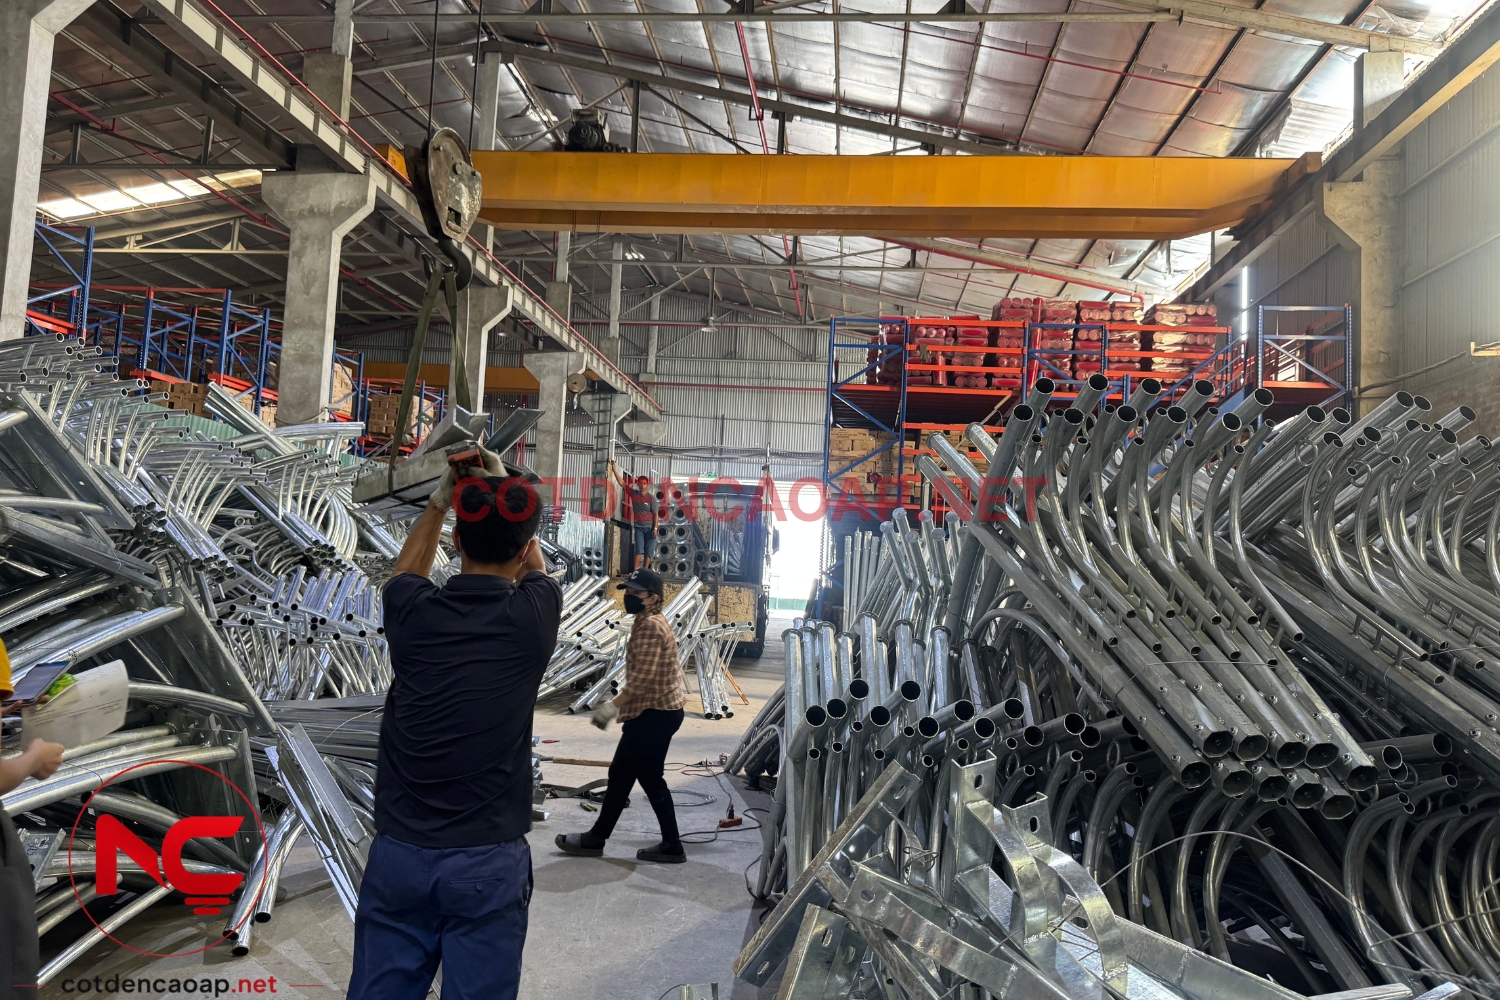
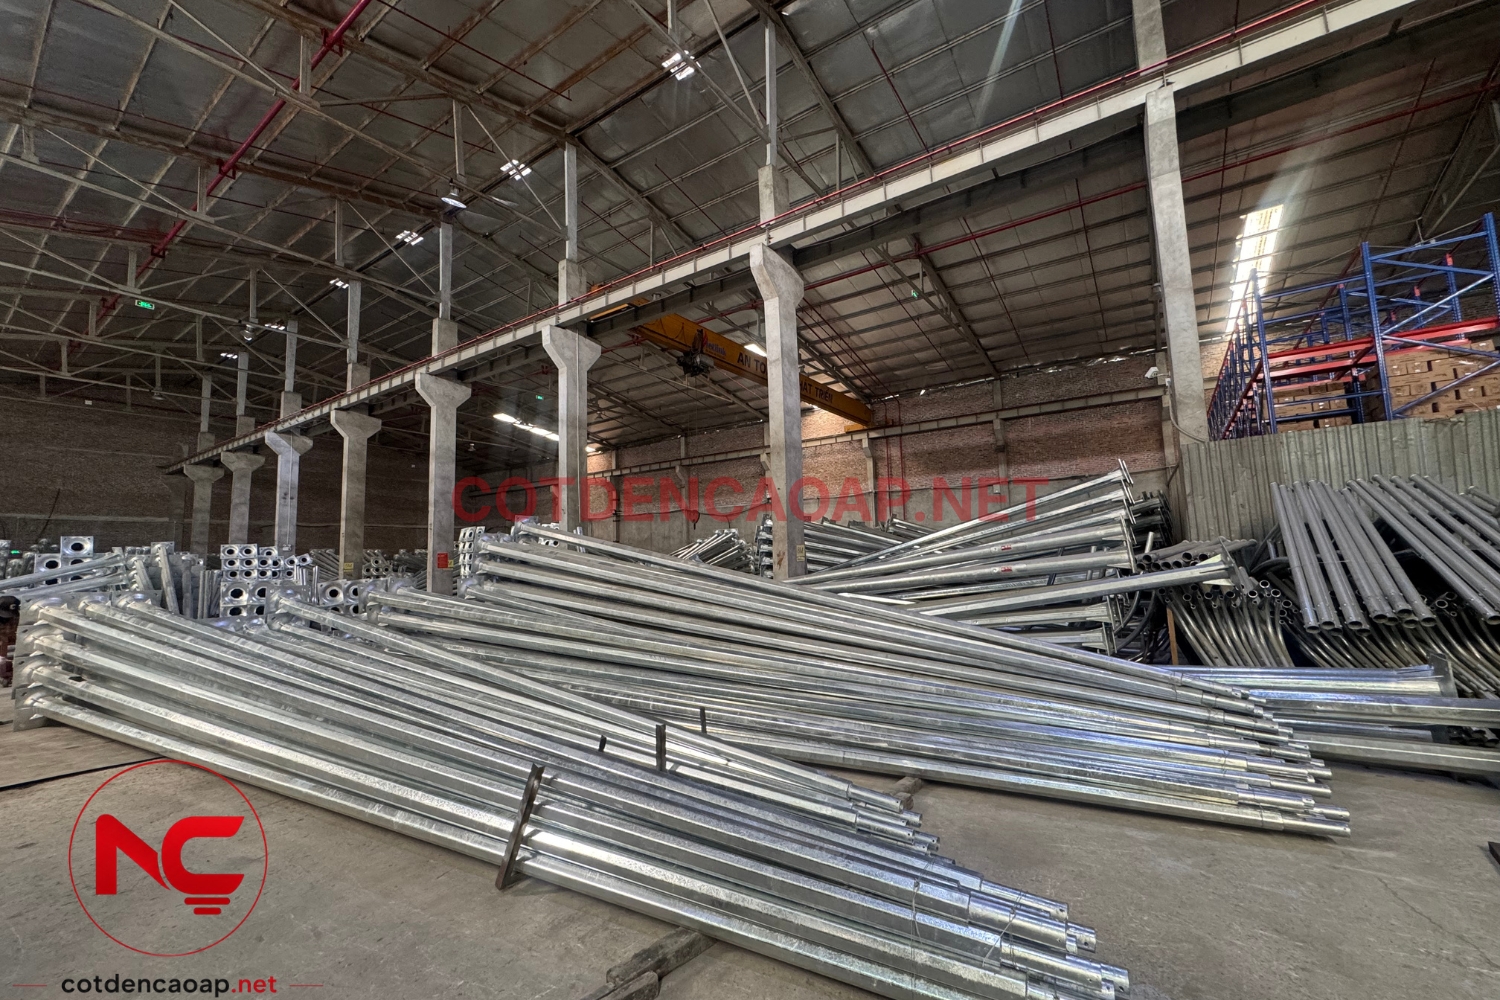
Cột sau khi kiểm tra được tập kết theo từng đơn hàng. Thân cột, cần đèn và phụ kiện được phân loại để thuận tiện cho việc kiểm đếm và giao nhận.
Do cột có chiều dài lớn, phương án vận chuyển cần được lựa chọn theo chiều cao sản phẩm, số lượng và điều kiện tiếp nhận tại công trình. Phần cần lắp rời, bulông móng hoặc phụ kiện nhỏ nên được sắp xếp riêng nhưng vẫn có dấu hiệu nhận biết để tránh thiếu hụt khi bàn giao.
Với các đơn hàng giao theo nhiều đợt, số lượng của từng chuyến cần được thống nhất trước. Cotdencaoap.net hỗ trợ giao cột đèn tới các tỉnh, thành trên toàn quốc theo phương án vận chuyển phù hợp với đơn hàng.
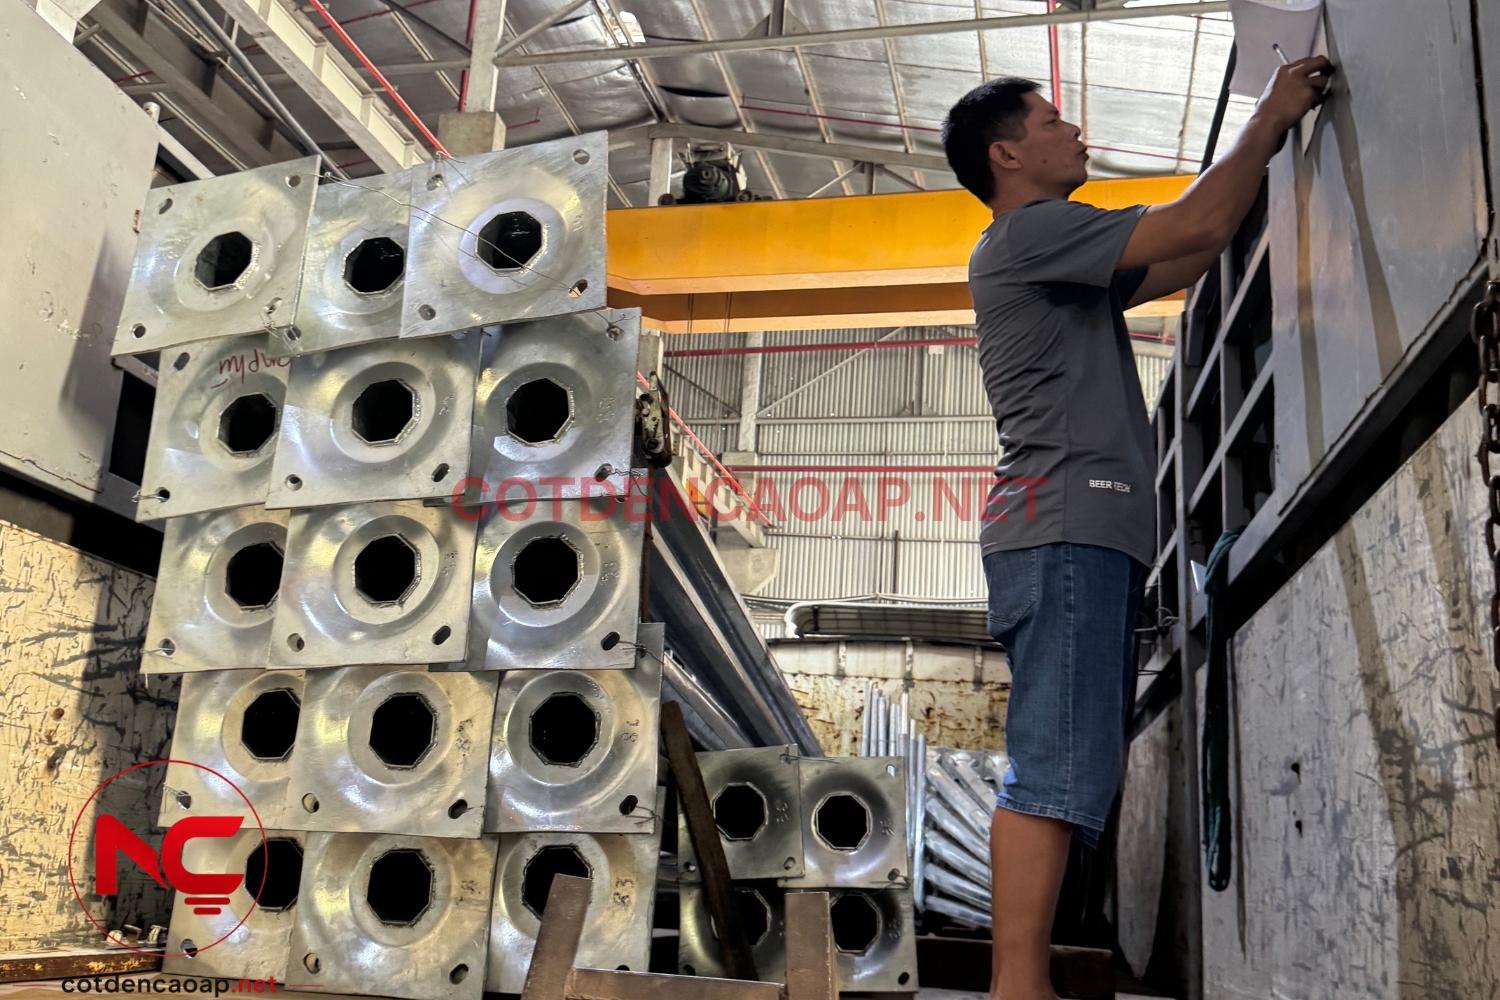
Kiểm tra chất lượng cột đèn gồm những nội dung nào?
Việc kiểm tra cột đèn cần tập trung vào chính thân cột và các chi tiết cơ khí đi kèm. Không nên đánh đồng bước này với kiểm tra bộ đèn chiếu sáng.
Kiểm tra kích thước
Các kích thước chính được đối chiếu với bản vẽ hoặc quy cách sản phẩm, gồm chiều cao, kích thước đầu và đáy cột, bích đế, vị trí cửa cột và phần liên kết với cần đèn.
Với bích đế, cần chú ý khoảng cách lỗ để bảo đảm phù hợp với bộ bulông móng đã chuẩn bị cho công trình.
Kiểm tra hình dáng thân cột
Thân cột được quan sát để phát hiện tình trạng cong, xoắn hoặc biến dạng. Các mặt của cột bát giác và độ thu của thân cột cần duy trì liên tục theo chiều dài.
Phần đầu cột, chân cột và tay cần cũng được kiểm tra để hạn chế sai lệch khi lắp đặt.
Kiểm tra các vị trí hàn
Đường hàn dọc thân, vị trí liên kết bích đế, cửa cột và các chi tiết khác được quan sát về độ liên tục và tình trạng bề mặt.
Những phương pháp kiểm tra chuyên sâu chỉ được thực hiện khi hồ sơ kỹ thuật hoặc đơn hàng có yêu cầu cụ thể. Không nên mặc định mọi sản phẩm đều trải qua cùng một phương pháp kiểm tra.
Kiểm tra bề mặt hoàn thiện
Bề mặt được kiểm tra về độ đồng đều, tình trạng trầy xước, bong tróc hoặc các vị trí cần xử lý lại. Với cột có màu sơn, màu sắc được đối chiếu với nội dung đã thống nhất.
Nếu đơn hàng có yêu cầu đo hoặc lập hồ sơ riêng cho lớp hoàn thiện, việc kiểm tra được thực hiện theo thỏa thuận và tài liệu áp dụng.
Kiểm tra phụ kiện và số lượng
Cột đèn có thể đi kèm cần đơn, cần kép, bích đế, bulông móng, khung móng, nắp cửa và các chi tiết lắp đặt khác.
Trước khi giao, số lượng cột và phụ kiện cần được kiểm đếm theo đơn hàng. Đây là bước quan trọng đối với công trình giao hàng thành nhiều đợt hoặc có nhiều loại cột khác nhau.
Cần phân biệt kiểm tra cột đèn và kiểm tra bộ đèn
Cột đèn cao áp và bộ đèn chiếu sáng là hai nhóm sản phẩm khác nhau.
Đối với cột đèn, nội dung kiểm tra tập trung vào:
- Kích thước thân cột.
- Hình dáng và độ thẳng.
- Bích đế và lỗ bulông.
- Cửa cột.
- Cần đèn.
- Các vị trí liên kết.
- Bề mặt hoàn thiện.
- Phụ kiện đi kèm.
Các nội dung như điện áp đầu vào, công suất, quang thông, phân bố ánh sáng hoặc khả năng hoạt động của bộ nguồn thuộc phần kiểm tra bộ đèn. Những nội dung này chỉ liên quan khi đơn hàng bao gồm cả cột và đèn, không phải là một bước mặc định trong quá trình sản xuất thân cột.
Quy trình có giống nhau với mọi loại cột không?
Không. Trình tự cơ bản có thể tương tự, nhưng cách thực hiện sẽ thay đổi theo từng dòng sản phẩm.
Cột tròn côn và cột bát giác
Hai loại cột có sự khác nhau rõ nhất tại công đoạn tạo hình. Cột tròn côn hướng đến bề mặt thân gần tròn, trong khi cột bát giác được tạo thành từ nhiều mặt gấp chạy dọc.
Việc lựa chọn loại nào phụ thuộc vào mẫu sản phẩm, yêu cầu của công trình và bản vẽ được sử dụng.
Cột liền cần và cột rời cần
Cột liền cần có phần vươn được tạo trực tiếp trên thân hoặc hoàn thiện thành một kết cấu liền. Cột rời cần sử dụng tay cần được sản xuất riêng và lắp với đầu cột tại công trình.
Cột rời cần thường thuận tiện hơn khi sắp xếp và thay đổi kiểu tay cần. Trong khi đó, cột liền cần tạo được hình dáng thống nhất theo mẫu đã lựa chọn.
Sản phẩm tiêu chuẩn và sản phẩm theo bản vẽ
Các mẫu tiêu chuẩn được sản xuất theo quy cách đã có. Với sản phẩm theo bản vẽ, từng kích thước như đầu cột, đáy cột, bích đế, cửa cột và tay cần cần được kiểm tra riêng.
Thời gian chuẩn bị cho sản phẩm làm riêng cũng có thể dài hơn do cần trao đổi bản vẽ và gia công các chi tiết khác với mẫu thông dụng.
Những yếu tố ảnh hưởng đến thời gian sản xuất
Không có một thời gian cố định áp dụng cho mọi đơn hàng. Tiến độ thường phụ thuộc vào:
- Loại cột cần sản xuất.
- Chiều cao và kích thước thân cột.
- Số lượng đặt hàng.
- Kiểu cần đèn.
- Các chi tiết làm riêng theo bản vẽ.
- Phương án hoàn thiện bề mặt.
- Phụ kiện đi kèm.
- Kế hoạch giao hàng.
- Lịch sản xuất tại thời điểm đặt hàng.
Với đơn hàng dự án, khách hàng nên gửi yêu cầu sớm và cung cấp tiến độ dự kiến. Điều này giúp hai bên chủ động hơn trong việc thống nhất thời gian sản xuất, hoàn thiện bề mặt và bố trí vận chuyển.
Cần cung cấp gì khi đặt sản xuất cột đèn?
Để việc tư vấn và báo giá sát với nhu cầu, khách hàng nên chuẩn bị:
- Chiều cao cột.
- Kiểu thân tròn côn hoặc bát giác.
- Kiểu cột liền cần hoặc rời cần.
- Cần đơn, cần kép hoặc mẫu cần riêng.
- Số lượng bộ đèn dự kiến lắp trên mỗi cột.
- Kích thước bích đế nếu công trình đã có móng.
- Thông tin bulông móng.
- Phương án hoàn thiện bề mặt.
- Số lượng cần đặt.
- Địa điểm giao hàng.
- Thời gian dự kiến nhận hàng.
- Bản vẽ kỹ thuật nếu có.
Trường hợp chưa có đầy đủ bản vẽ, khách hàng có thể gửi ảnh mẫu và những kích thước đã xác định. Bộ phận phụ trách sẽ kiểm tra thông tin trước khi đề xuất sản phẩm hoặc phương án gia công phù hợp.
Khách hàng cần tham khảo các mẫu thông dụng có thể xem danh mục cột đèn cao áp 5–12m.
Tìm hiểu hoạt động sản xuất tại xưởng
Bài viết này tập trung giải thích các bước kỹ thuật để tạo ra một bộ cột đèn cao áp. Để xem hình ảnh khu vực gia công, thành phẩm và các đơn hàng đang được tập kết, khách hàng có thể tham khảo trang nhà máy sản xuất cột đèn.
Hệ thống sản xuất và gia công hiện được triển khai tại các cơ sở ở Hà Nội, Thái Nguyên và Hà Nam. Khách hàng có nhu cầu tham quan nên liên hệ trước để được hướng dẫn tới địa điểm phụ trách đúng nhóm sản phẩm.



Bình luận